
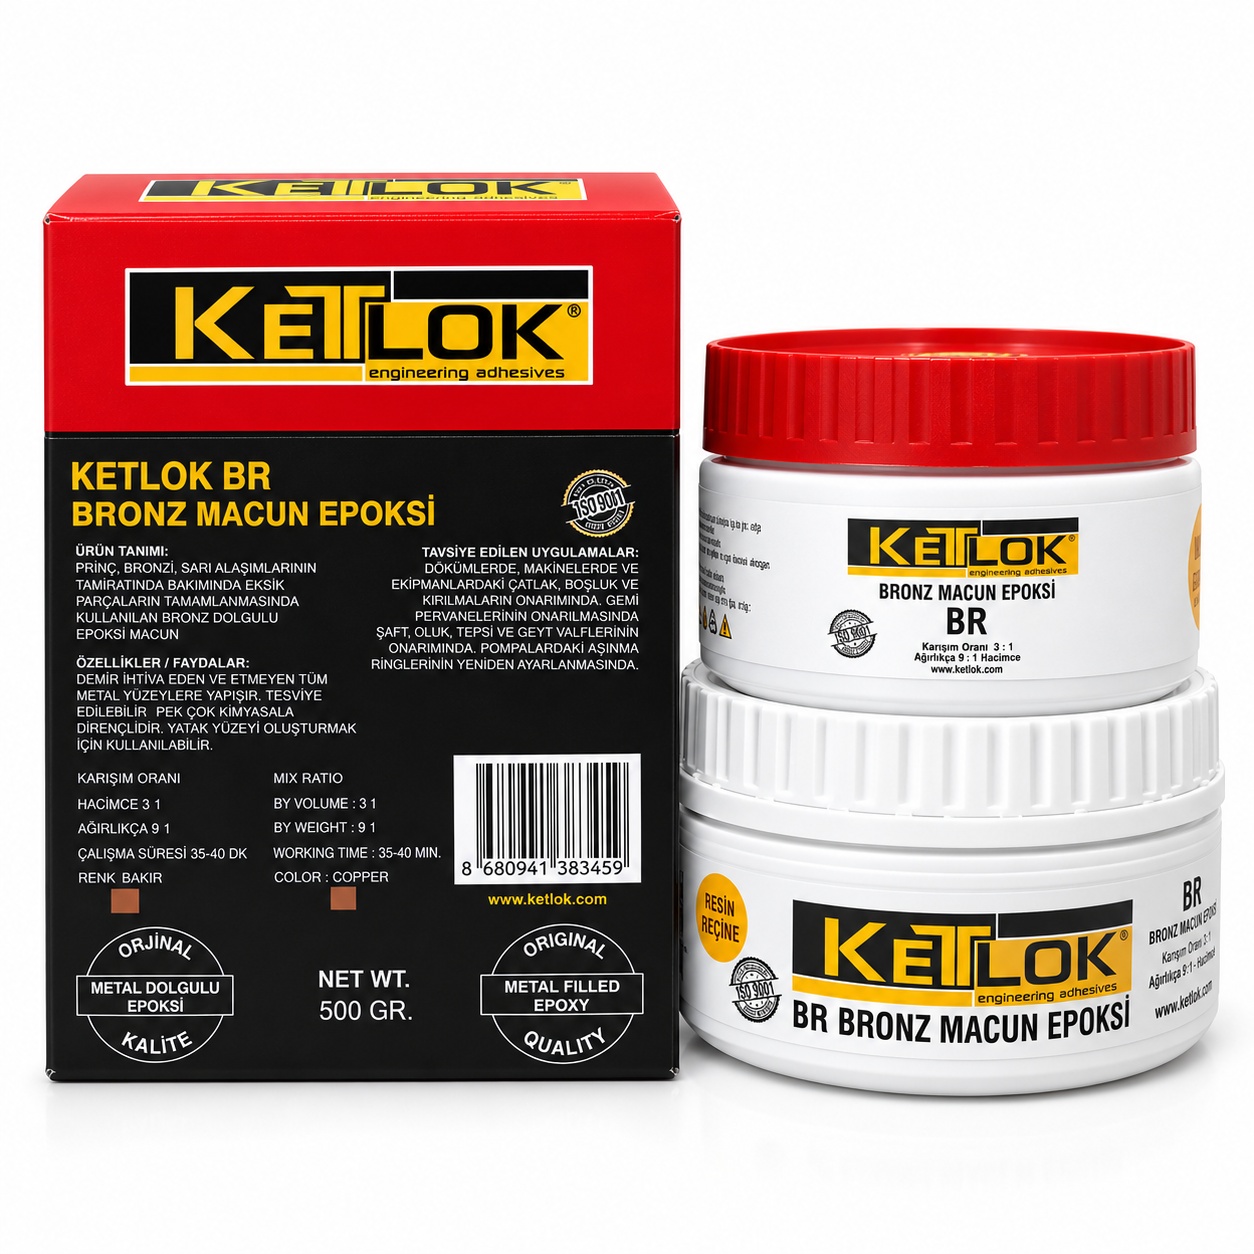
BR Bronz Dolgulu Epoksi Macun
KETLOK ® BR Bronz Dolgulu Epoksi Tamir Macunu , pirinç, bronz, sarı metal ve alaşımlarının bakım, onarım ve eksik parçalarının tamamlanması için kullanılan bronz dolgulu epoksi tamir macunudur. Metal yüzeylerdeki çatlak, boşluk, kırılma ve aşınmaların onarılmasına yardımcı olur.
İşlenebilir yapısı, yüksek mekanik dayanımı ve çeşitli kimyasallara karşı direnci sayesinde döküm parçalar, gemi ekipmanları, pompalar ve endüstriyel makinelerin bakım ve onarım uygulamalarında kullanılır.
Özellikler ve AvantajlarDemir içeren ve içermeyen birçok metal yüzeye yapışır.
Sertleştikten sonra tesviye edilebilir ve işlenebilir.
Birçok kimyasala karşı direnç gösterir.
Yatak yüzeylerinin oluşturulması ve aşınmış bölgelerin tamamlanması için kullanılabilir.
Metal parçaların bakım ve onarım işlemlerinde pratik uygulama olanağı sağlar.
Döküm parçalardaki çatlak, boşluk ve kırılmaların onarılması.
Makine ve endüstriyel ekipmanlardaki hasarlı bölgelerin tamamlanması.
Gemi pervanelerinin onarımı.
Şaft, oluk, tepsi ve sürgülü vana (gate valve) parçalarının onarımı.
Pompalardaki aşınma halkalarının (wear ring) yeniden oluşturulması veya ölçülerinin düzeltilmesi.
Bronz, pirinç ve ilgili alaşımlardan üretilmiş parçaların bakım ve tamiratı.
Teknik değerler, 24°C'de 7 gün bekletilmiş numunelere ait tipik değerlerdir.
ÖzellikDeğerRenkBronzKarışım viskozitesiMacunSaflık derecesi%100Sertleşmiş halde yoğunluk2,23 g/cm³Sertleşme çekmesi (ASTM D2566)0,0010 cm/cmÖzgül hacim0,45 cm³/gÇalışma süresi (24°C, 500 g karışım)45 DakikaBasınç mukavemeti (ASTM D695)598 kg/cm²Yapışma mukavemeti (ASTM D1002)188 kg/cm²Sertlik (Shore D, ASTM D2240)85 DElektriksel darbe mukavemeti (ASTM D149)25 V/milKaplama alanı (6 mm kalınlıkta, 500 g)313 cm²Sıcaklık dayanımı – Islak ortam49°CSıcaklık dayanımı – Kuru ortam121°CKimyasal DayanımAşağıdaki değerler, kaynak teknik dokümanda belirtilen test koşullarına dayanmaktadır.
KimyasalDayanımGaz yağı (kerosen)Çok iyi%10 hidroklorik asitUygun değilKlorlu solventUygun değil%10 sülfürik asitUygun değilMetanolUygun değilToluenÇok iyiAmonyakÇok iyi%10 sodyum hidroksitMükemmelEpoksi malzemenin suya, doymuş tuz çözeltilerine, benzine, mineral uçucu çözeltilere, ASTM No. 3 yağına ve propilen glikole karşı dayanımının mükemmel olduğu belirtilmektedir.
Konsantre asitlere ve organik solventlere uzun süre maruz bırakılması genellikle tavsiye edilmez. Uygulama öncesinde gerçek çalışma koşullarına uygun kimyasal dayanımın doğrulanması önerilir.
Teknik destek: 0 552 9 404 404
Uygulama TalimatlarıBaşarılı bir onarım için yüzey hazırlığı ve temizliği büyük önem taşır. Uygulama yapılacak yüzeyler temiz, kuru, yağdan arındırılmış ve uygun şekilde pürüzlendirilmiş olmalıdır.
1. Yüzey Temizliği
Yüzeydeki yağ, kir ve gres kalıntılarını uygun bir endüstriyel temizleyici veya yağ sökücü ile tamamen giderin. Kaynak dokümanda Devcon Cleaner Blend 300 önerilmektedir.
2. Yüzeyin Pürüzlendirilmesi
Yüzeyi kumlama veya mekanik aşındırma yöntemiyle hazırlayın. Kaynak dokümanda ideal yüzey profil derinliği yaklaşık 3–5 mm olarak belirtilmiştir; bu değerin gerçek uygulamaya uygunluğu teknik dokümandan doğrulanmalıdır.
3. Son Temizlik
Aşındırma işleminden sonra yüzeyde kalan talaş ve tozu uzaklaştırın. Uygulama öncesinde yüzeyin temiz ve kuru olduğundan emin olun.
4. Uygulama Sıcaklığı
Önerilen uygulama sıcaklığı 13–32°C arasındadır. Daha düşük sıcaklıklarda, kaynak dokümanda tamir bölgesinin uygulama öncesinde yaklaşık 33–43°C'ye ısıtılması önerilmektedir.
5. Karışımın Hazırlanması
Sertleştiriciyi reçineye ilave edin. Tornavida, macun bıçağı veya uygun bir karıştırma aparatıyla yaklaşık 4 dakika boyunca homojen renk ve kıvam elde edilinceye kadar karıştırın.
Karışım oranı:
Ağırlıkça: 9 ölçü reçine / 1 ölçü sertleştirici.
Hacimce: 3 ölçü reçine / 1 ölçü sertleştirici.
Doğru karışım oranına uyulması, ürünün performansı açısından önemlidir.
6. Uygulama
Hazırlanan epoksi karışımını tamir edilecek bölgeye uygulayın. Malzemenin yüzeyle tam temas etmesini ve boşlukların uygun şekilde doldurulmasını sağlayın.
7. Büyük Boşlukların Onarımı
Büyük boşluk ve oyuklarda gerekli yüzey bütünlüğünü desteklemek için uygun cam elyaf bant, metal plaka veya mekanik bağlantı elemanlarıyla birlikte kullanım değerlendirilebilir.
Sertleşme SüresiKaynak teknik dokümanda aşağıdaki değerler belirtilmiştir:
Çalışma süresi: 24°C'de 45 dakika.
%75 sertleşme: Oda sıcaklığında yaklaşık 16 saat.
Maksimum fiziksel özellikler için: Oda sıcaklığında 2,5 saat bekletildikten sonra 93°C'de 4 saat kontrollü ısıl işlem.
Ürün tanımındaki 35 dakikalık çalışma süresi ile uygulama bölümündeki 45 dakikalık süre farklı olduğundan, yayın öncesinde güncel üretici teknik veri sayfasından doğrulanmalıdır.
Tesviye ve İşleme Bilgileri500 g malzeme kullanıldığında tesviye işleminden önce en az 4 saat beklenmesi önerilmektedir.
Torna hızı: 150 ft/dakika.
Kesme yöntemi: Kuru.
Üst talaş açısı (Top Rake): 6° ± 2°.
Yan/ön açı (Side/Front): 8° ± 2°.
Kaba işleme kesme hızı: 0,020.
Kaba tesviye: 0,020–0,060.
İnce işleme kesme hızı: 0,010.
İnce tesviye: 0,010.
Yüzey düzeltme: 400–650 numara zımpara ile ıslak uygulama; kaynak dokümanda yaklaşık 25–50 mikroinç yüzey düzeltme değeri belirtilmiştir.
İşleme parametrelerinin birimleri ve uygulamaya uygunluğu, üreticinin orijinal teknik dokümanından teyit edilmelidir.
Güvenlik ve Kullanım UyarılarıYalnızca endüstriyel kullanım içindir.
Uygulama öncesinde ürünün güvenlik bilgi formu (SDS/MSDS) incelenmelidir.
Uygun kişisel koruyucu donanım kullanılmalı ve yeterli havalandırma sağlanmalıdır.
Karışım oranlarına, yüzey hazırlığına ve sertleşme koşullarına uyulmalıdır.
Kaynak dokümanda Devcon tarafından, hatalı olduğu tespit edilen ürünlerin değiştirilmesine ilişkin garanti belirtilmiştir. Depolama ve kullanım hatalarından kaynaklanan durumlar garanti kapsamı dışındadır.
Not: Garanti koşulları, ürünün güncel üretici veya distribütör şartlarına göre doğrulanmalıdır. Ürün ve uygulama koşullarına ilişkin ayrıntılı bilgi için teknik destek hattımızla iletişime geçebilirsiniz.